Какое влияние оказывает рабочая среда эллиптической головки на производительность?
2026-09-17
- 1. Высокотемпературная среда: свойства материалов и управление термическими напряжениями.
- 2. Низкая температура окружающей среды: гарантия герметизации.
- 3. Агрессивные среды: совместимость материалов и технология защиты.
- 4. Высокое давление и вакуум: прочность конструкции и надежность уплотнения.
- 5. Динамическая нагрузка: анализ усталости и срок службы.
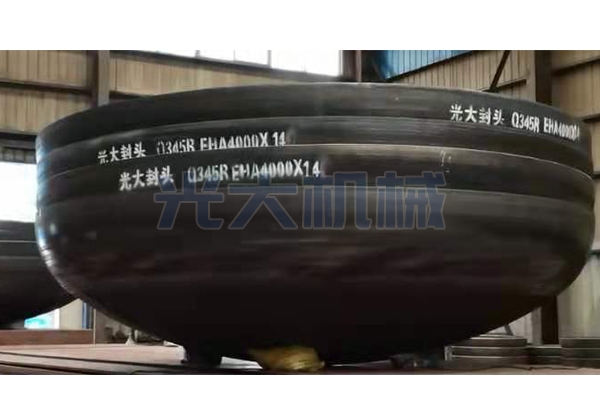
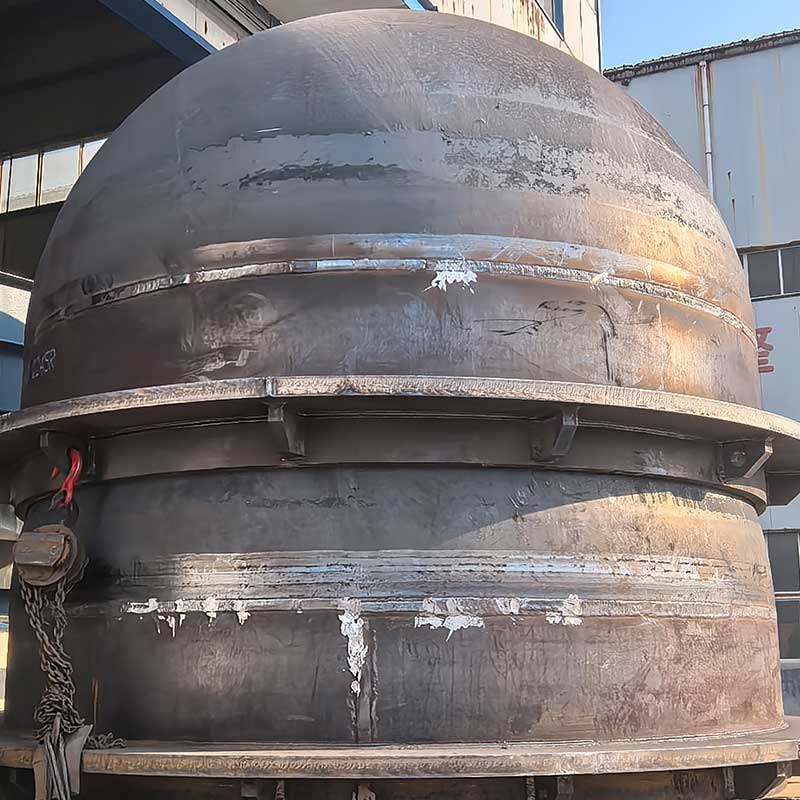
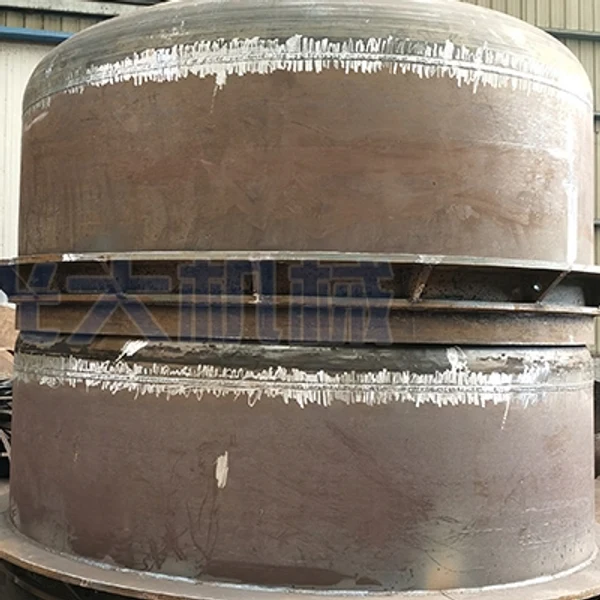
На производительность эллиптических головок, являющихся ключевым компонентом сосудов под давлением, существенно влияет рабочая среда, что в основном отражается на выборе материалов, структурном проектировании, производственных процессах и стратегиях технического обслуживания. Ниже приводится анализ, основанный на конкретных факторах окружающей среды:
1. Высокотемпературная среда: свойства материалов и управление термическими напряжениями.
В условиях работы при высоких температурах (например, в котлах и теплообменниках) эллиптическая головка должна противостоять ползучести материала и тепловым нагрузкам. Например, в деаэраторах на тепловых электростанциях используются эллиптические головки, чтобы справиться с тепловым ударом, вызванным частыми пусками и остановками. Один случай показывает, что после замены конических головок на эллиптические количество случаев возникновения трещин в сварных швах сократилось на 90%. Это связано с конструкцией изогнутой поверхности эллиптической головки, соотношение длинной оси к короткой оси которой (обычно 2:1) равномерно распределяет напряжение и позволяет избежать разрушения материала, вызванного локальным перегревом. Кроме того, в высокотемпературных средах необходимо использовать жаропрочные материалы (например, специальную сталь SA-533GR.BCL2), а после изготовления необходимо проводить обработку раствором для устранения мартенсита и повышения стабильности материала.
2. Низкая температура окружающей среды: гарантия герметизации.
В условиях низких температур (например, в резервуарах для хранения сжиженного природного газа) эллиптическая головка должна противостоять напряжению усадки материала. Внутренний и внешний слои двухслойного резервуара имеют эллиптические головки, которые используют свои равномерные характеристики напряжения для предотвращения низкотемпературного хрупкого разрушения. Например, в резервуаре для хранения жидкого азота с температурой -196°C используется эллиптическая головка с сэндвич-вакуумной конструкцией, а также технология 3D-печати для достижения цельного формования композиционных материалов с футеровкой, что позволяет сэкономить 23% материала по сравнению с традиционными процессами сварки, обеспечивая при этом герметизацию. Допуск на коррозию также необходимо учитывать в условиях низких температур. Записи о техническом обслуживании берегового химического завода показывают, что средний цикл замены эллиптических головок на 40% дольше, чем у конических, благодаря их конструкции и регулярным испытаниям магнитными частицами.
3. Агрессивные среды: совместимость материалов и технология защиты.
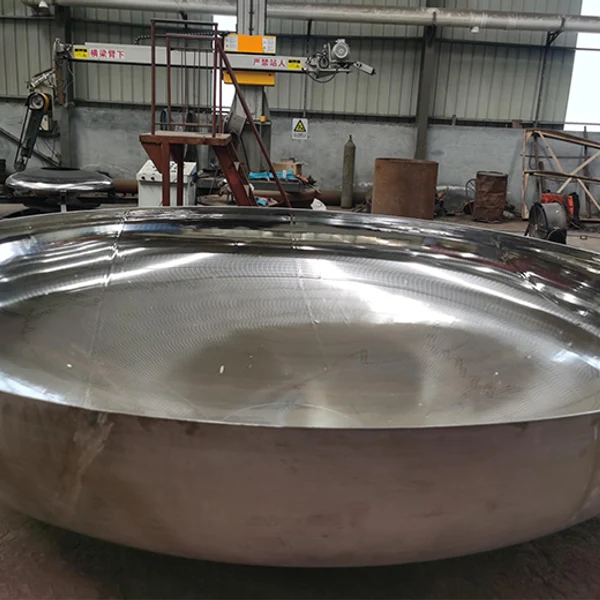
В химической и нефтяной промышленности эллиптические головки должны контактировать с высокоагрессивными жидкостями (такими как кислота, хлор-щелочь). В настоящее время необходимо выбирать эллиптическую головку с пластиковой футеровкой или дуплексную нержавеющую сталь (например, S31803), чтобы избежать водородного охрупчивания или коррозионного растрескивания под напряжением. Однажды на химическом заводе был выбран неправильный материал, что привело к растрескиванию головки под действием водорода. Проблема решилась после замены его на двухфазную сталь. Кроме того, резервуары с эллиптической головкой из нержавеющей стали в пищевой промышленности необходимо полировать до Ra ≤ 0,4 мкм, чтобы предотвратить рост бактерий; биореакторы в фармацевтической промышленности требуют трехкратного неразрушающего контроля кольцевых сварных швов и контроля плоскостности уплотняющей поверхности с точностью до 0,05 мм.
4. Высокое давление и вакуум: прочность конструкции и надежность уплотнения.
Эллиптическая головка хорошо работает в сосудах высокого давления (например, в реакторах полимеризации). Обтекаемая внутренняя стенка позволяет уменьшить количество остатков материала и облегчить очистку. Сравнительные эксперименты показывают, что при одинаковой толщине сопротивление давлению эллиптической головки на 28% выше, чем у бабочки и на 63% выше, чем у плоской головки. В вакуумной среде (например, в судовых цистернах с балластной водой) эллиптическая головка может лучше противостоять воздействию волн.
5. Динамическая нагрузка: анализ усталости и срок службы.
Если головке необходимо выдерживать повторяющиеся нагрузки (например, колебания давления), необходимо выполнить анализ усталости для оценки срока службы. Например, после того, как линия по производству соков определенной марки перешла на эллиптическую головку, уровень квалификации продукта увеличился на 17% благодаря ее конструкции, позволяющей уменьшить отложение мякоти. Кроме того, эллиптическая головка автоматизированной производственной линии использует процесс горячего формования для контроля деформации (каждый раз ≤13,8%) в сочетании с обработкой твердым раствором для устранения мартенсита, что значительно увеличивает усталостную долговечность.